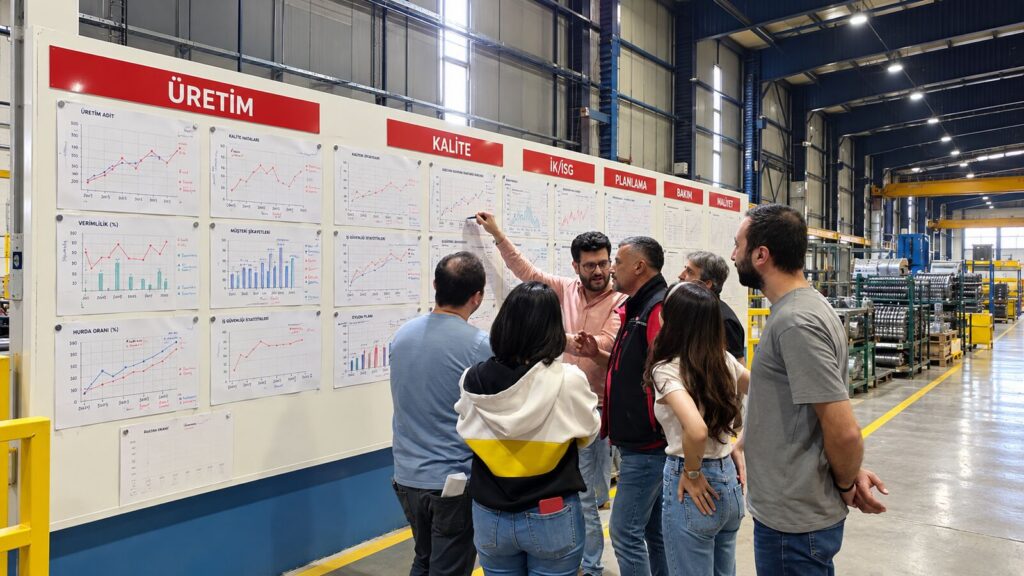

Echte operative Verbesserungen lassen sich in der Fertigung nur dann nachhaltig steuern, wenn der Lean-Reifegrad auf verlässlichen Daten basiert statt auf rein visueller Betriebsamkeit. Zehn zentrale Lean-Kennzahlen machen Prozessfortschritte transparent, decken Verschwendung auf und verbinden Shopfloor-Aktivitäten direkt mit betriebswirtschaftlichen Leistungszielen.
Erfolg in der schlanken Produktion messbar machen
Die kontinuierliche Steigerung von Wertschöpfung und Effizienz bildet das Herzstück schlanker Produktionssysteme. Um festzustellen, ob ein Betrieb tatsächlich schlank arbeitet, bedarf es mehr als oberflächlicher Beobachtungen. Anhand der folgenden zehn Kennzahlen können Fertigungsverantwortliche fundierte Entscheidungen treffen, um ihre operative Exzellenz (Operational Excellence, OPEX – nicht zu verwechseln mit Betriebsausgaben/Operating Expenditure) gezielt weiterzuentwickeln.
1. Zykluszeit und Durchlaufzeit
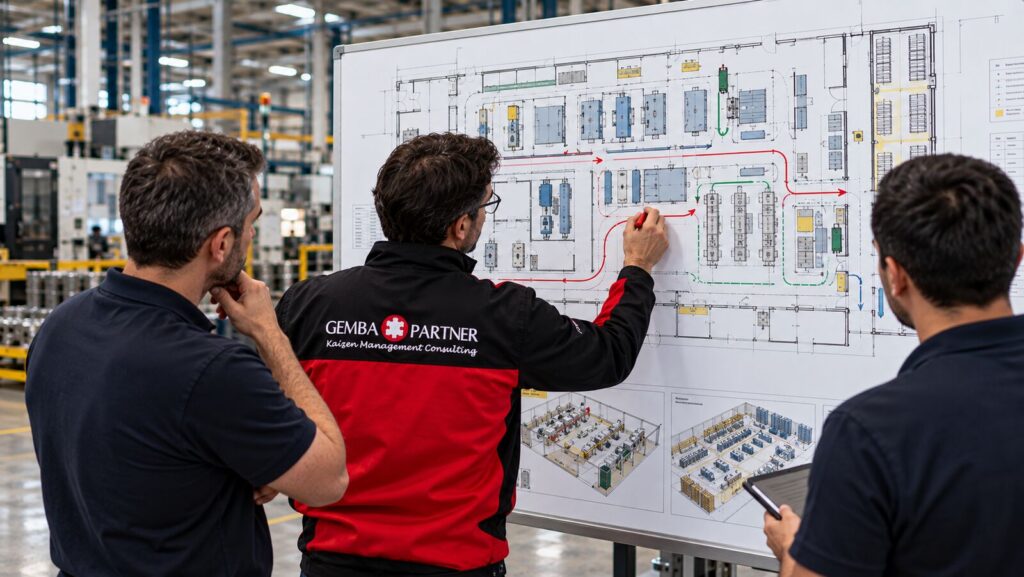
In einem optimierten System müssen sich sowohl die reine Bearbeitungszeit an der Station (Zykluszeit) als auch die gesamte Durchlaufzeit vom Wareneingang bis zum Warenausgang messbar verkürzen. Mithilfe einer fundierten Wertstromanalyse (VSM) in einer Pilot-Produktfamilie lassen sich die Effekte eingeführter Lean-Standards auf diese beiden Parameter präzise nachweisen.
2. Umlaufbestand (WIP – Work in Process)
Lange Rüstzeiten und unausgeglichene Prozesse können hohe Zwischenbestände begünstigen. WIP sollte regelmäßig erfasst und gemeinsam mit dem Durchsatz und der Durchlaufzeit bewertet werden. Ein gezielter Abbau überhöhter Bestände kann den Fluss verbessern und bisher verdeckte Prozessprobleme sichtbar machen; er setzt stabile, aufeinander abgestimmte Abläufe voraus.
3. Verhältnis von wertschöpfenden zu nicht-wertschöpfenden Tätigkeiten
Jede Aktivität auf dem Shopfloor muss dahingehend geprüft werden, ob sie den Wert des Produkts aus Kundensicht steigert oder lediglich Aufwand (Muda) darstellt. Die Verringerung von Wartezeiten, Handling und Wegen vergrößert den Anteil reiner Wertschöpfungszeit pro Schicht.
4. First Time Through (FTT)
Ausschuss und Nacharbeit bedeuten doppelte Arbeitszeit und Materialverschwendung. Die FTT-Quote misst den Prozentsatz der Einheiten, die den Prozess auf Anhieb fehlerfrei durchlaufen. Eine hohe FTT-Rate sichert das Qualitätsniveau und eliminiert Kapazitätsverluste durch nachträgliche Reparaturen.
5. Synchronisation mit der Taktzeit
Die Taktzeit gibt den Rhythmus vor, in dem Kunden Produkte abrufen. Sie errechnet sich aus der verfügbaren Arbeitszeit dividiert durch die Kundennachfrage. Indem Fertigungsschritte konsequent an der kundenbezogenen Taktzeit ausgerichtet werden, lassen sich Überproduktion vermeiden, Lagerumschlagshäufigkeiten erhöhen und Ressourcen zielgerichtet einsetzen.
6. 5S-Auditscore und visuelles Management
Ordnung, Sauberkeit und Standardisierung am Arbeitsplatz lassen sich über standardisierte 5S-Audits objektiv bewerten. Punktesysteme und definierte Mindeststandards helfen den Teams dabei, Abweichungen vom Soll-Zustand sofort zu erkennen und eigenständig nachzujustieren.
7. Kaizen-Quote und Vorschlagswesen
Gelebter KVP zeigt sich an der Beteiligung der Beschäftigten vor Ort. Metriken wie die Anzahl eingereichter und umgesetzter Kaizen-Vorschläge pro Mitarbeiter und Jahr machen das Engagement auf dem Shopfloor transparent. Werden den Maßnahmen messbare operative Verbesserungen zugeordnet, wird der betriebliche Nutzen greifbar.
8. Ungeplante Stillstände und OEE
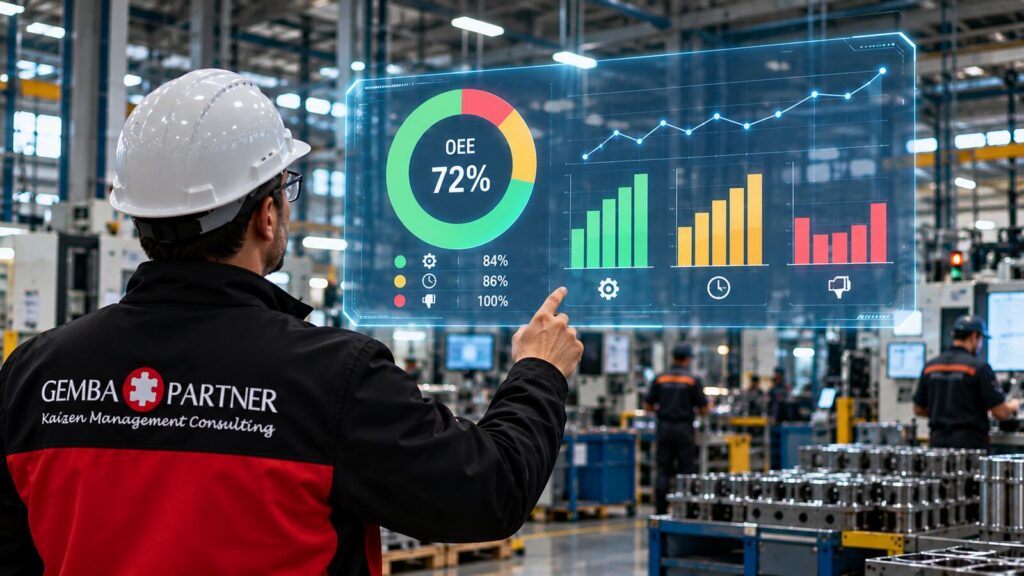
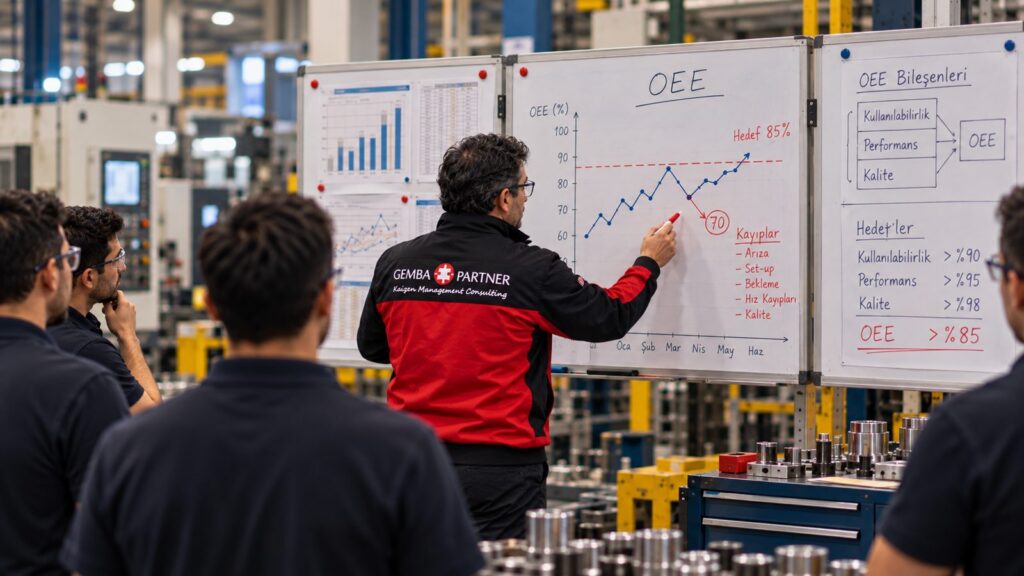
Zur genauen Ursachenanalyse müssen Stillstandszeiten differenziert erfasst werden: Rüstzeiten, technische Störungen, Kurzstillstände und Geschwindigkeitsverluste. Die Gesamtanlageneffektivität (OEE) verknüpft die Faktoren Verfügbarkeit, Leistung und Qualität multiplikativ miteinander. Rüstzeitverbesserungen (z. B. via SMED) und Instandhaltungsmaßnahmen im Rahmen von Total Productive Maintenance (TPM) wirken sich direkt auf diesen Wert aus.
9. Produktivität (Ausbringung pro Arbeitsstunde)
Durch optimierte Zykluszeiten und flexible Personaleinsatzkonzepte lässt sich die gefertigte Stückzahl pro geleisteter Mitarbeiterstunde erhöhen. Diese Kennzahl verdeutlicht, wie sich schlanke Arbeitsabläufe in verbesserter Ressourcenauslastung und geringeren Stückkosten niederschlagen.
10. Lean-Reifegrad
Die regelmäßige Bewertung des Gesamtsystems durch Lean Assessments zeigt auf, an welchen Stellen Standards nicht greifen oder wo Weiterentwicklungsbedarf besteht. Schrittweise anspruchsvollere Bewertungskriterien fordern die Organisation heraus und etablieren eine Kultur der kontinuierlichen Weiterentwicklung.
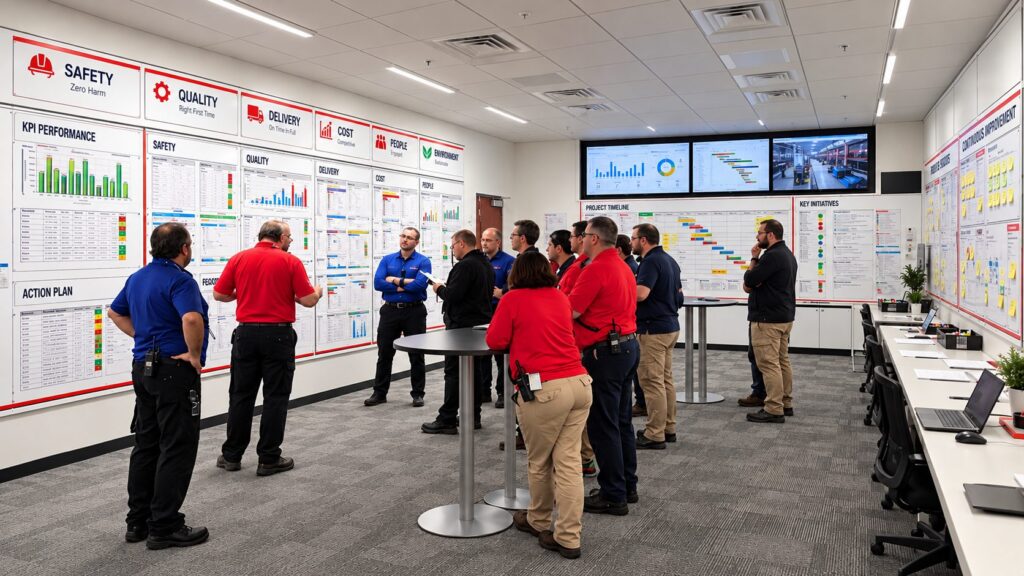
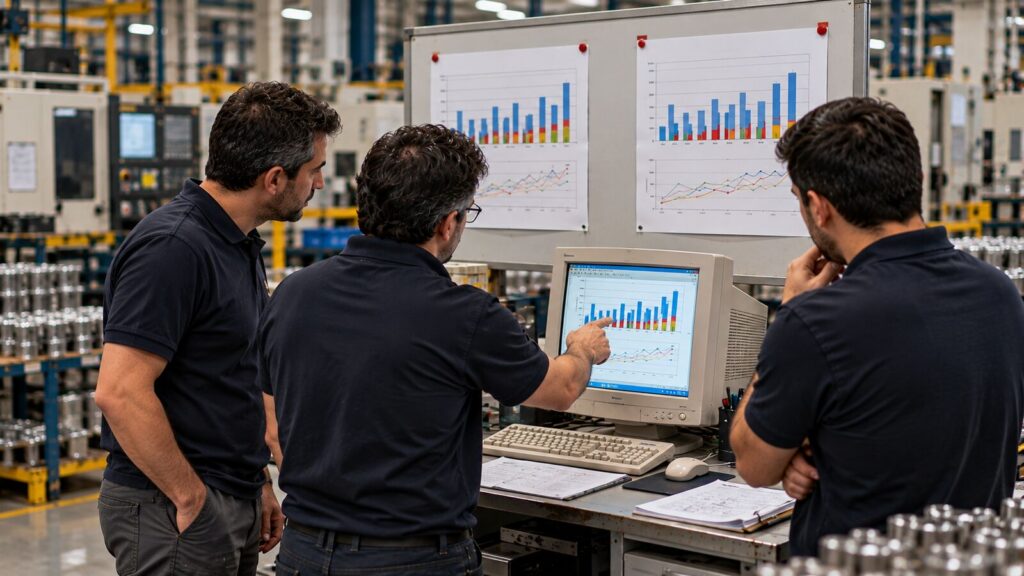
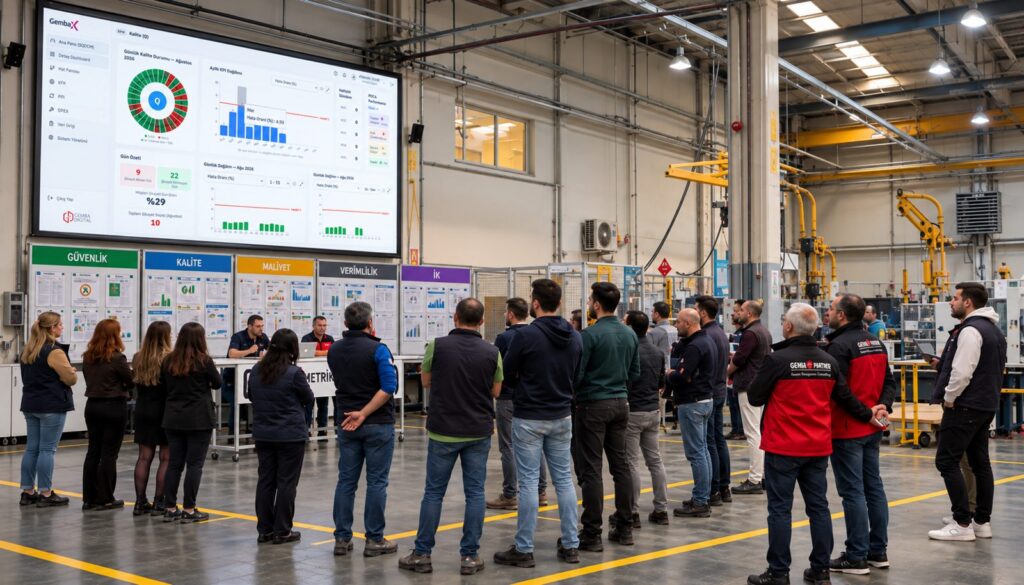
Für Führungskräfte ist entscheidend, dass die Wirkung dieser Kennzahlen auf Qualität, Kosten und Mitarbeiterengagement im Werk transparent visualisiert wird. Für Fragen zur digitalen Erfassung und Shopfloor-Visualisierung können Sie unser Team kontaktieren.
Fazit
Kennzahlen im Lean Management sind kein Selbstzweck für das Berichtswesen, sondern ein Steuerungs- und Diagnosewerkzeug. Sie zeigen exakt, an welchen Stellen Lean-Werkzeuge greifen: Zykluszeit und WIP spiegeln den Materialfluss wider, FTT belegt die Prozessstabilität, und die OEE validiert die Instandhaltung. Gemba Partner unterstützt Sie dabei, aussagekräftige Kennzahlensysteme aufzubauen und Ihre Organisation systematisch weiterzuentwickeln. Mehr dazu finden Sie in unserer Lean-Production-Beratung oder nehmen Sie direkt Kontakt mit uns auf.
Häufige Fragen
Welche Lean-Kennzahl ist für den Einstieg am wichtigsten?
Die Auswahl richtet sich nach dem jeweiligen Prozess und seinen Problemen. Durchlaufzeit und Umlaufbestand (WIP) helfen bei der Bewertung des Materialflusses; bei anlagenbezogenen Verlusten kann die OEE zusätzliche Orientierung bieten. Einheitliche Definitionen und verlässliche Messdaten sind wichtiger als eine möglichst große Zahl von Kennzahlen.
Wie unterscheidet sich die Taktzeit von der Zykluszeit?
Die Taktzeit ist der rechnerische Kundentakt (verfügbare Zeit / Kundenbedarf). Die Zykluszeit beschreibt die reale Zeitspanne, die ein Bediener oder eine Maschine benötigt, um einen Arbeitsschritt an einem Teil abzuschließen.
Wie wird die OEE (Gesamtanlageneffektivität) berechnet?
Die OEE ist das mathematische Produkt aus Verfügbarkeitsfaktor, Leistungsfaktor und Qualitätsfaktor. Sie gibt an, wie viel der theoretisch möglichen Fertigungszeit tatsächlich fehlerfreie Teile mit geplanter Geschwindigkeit erzeugt hat.
Praxisbeispiel und weiterführende Referenz:
- Erfolgsgeschichte: Produktion von 3 auf 2 Etagen verdichtet, Bestände um 70 % gesenkt
Fachliche Grundlage: Yalın Üretim Göstergeleri: Gerçekten Yalın mısınız? (türkischer Originalbeitrag). Quelle: Gemba Partner / Gemba Partner. Die deutsche Fassung wurde sprachlich und redaktionell für diese Website aufbereitet.