
Ein sinnvolles OEE-Ziel orientiert sich an Anlage, Produktmix, Verlustursachen und Kundenbedarf. Eine universelle Prozentvorgabe passt nicht zu jedem Betrieb. OEE unterstützt die Verbesserung der geplanten Produktionszeit; der Wert sollte gemeinsam mit Lieferleistung, Beständen, Qualität und Flexibilität beurteilt werden.
OEE und Auslastung unterscheiden
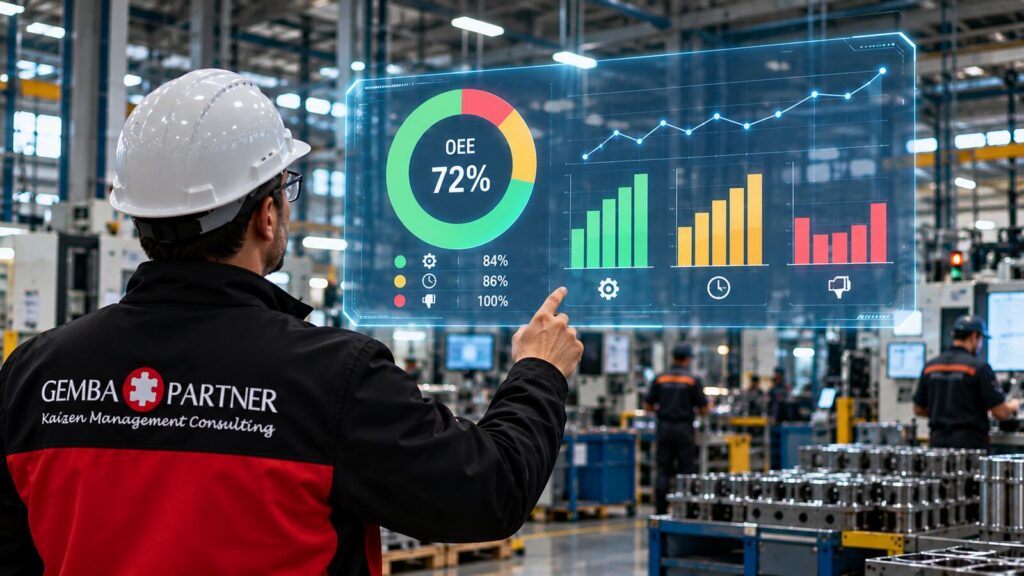
OEE verbindet Verfügbarkeit, Leistung und Qualität innerhalb einer definierten geplanten Produktionszeit. Sie ist nicht automatisch der Anteil der gesamten Kalenderzeit, in dem eine Anlage genutzt wird. Diese Abgrenzung erläutert auch die Darstellung der OEE-Faktoren von Vorne.
Ein hoher OEE-Wert setzt daher nicht zwangsläufig eine Produktion rund um die Uhr voraus. Umgekehrt kann eine lange laufende Anlage durch Geschwindigkeits- und Qualitätsverluste eine niedrige OEE haben.
Warum der höchste Einzelwert nicht das Gesamtziel ist
Wenn eine Anlage nur zur Verbesserung einer Kennzahl große, nicht benötigte Lose herstellt, können Bestände und Durchlaufzeiten steigen. Eine passende Produktion richtet sich am Bedarf aus und berücksichtigt notwendige Produktwechsel.
Die theoretischen 100 % stehen für das Fehlen der erfassten Verfügbarkeits-, Leistungs- und Qualitätsverluste. Sie sind nicht grundsätzlich ein falsches Analyseziel. Problematisch ist, die Kennzahl ohne Bezug zur benötigten Leistung zu maximieren.
Kein pauschaler Rüstzeitanteil
Wie viel Wechselaufwand notwendig ist, hängt von Produkten, Losgrößen und Technik ab. Eine allgemeine Vorgabe, stets einen bestimmten Anteil der Zeit für Rüsten zu reservieren, wäre deshalb nicht sinnvoll. SMED kann helfen, Wechselaufwände zu verbessern, ohne die benötigte Variantenflexibilität aufzugeben.
Ein geeignetes Ziel entwickeln
- Messgrenzen und Berechnung eindeutig festlegen.
- Die wichtigsten Verluste und ihren Einfluss untersuchen.
- Ein begründetes Verbesserungsziel für den konkreten Prozess vereinbaren.
- Lieferleistung, Bestände und Qualität als ergänzende Größen prüfen.
- Maßnahmen und Wirkung regelmäßig überprüfen.
Unterschiedliche Berechnungen oder verschobene Zeitgrenzen machen einen Vergleich unbrauchbar. Eine höhere Zahl durch Umdefinition ist keine Prozessverbesserung.
Die Formel erklärt OEE berechnen. Einen realen Projektfall zeigt die OEE-Verbesserung in der Verteidigungsindustrie.
Häufige Fragen
Gibt es einen idealen OEE-Wert für alle Anlagen?
Nein. Prozessbedingungen, Produktmix und Messdefinition müssen bei Zielsetzung und Vergleich berücksichtigt werden.
Ist eine höhere OEE immer wirtschaftlicher?
Sie zeigt weniger der definierten Anlagenverluste. Der wirtschaftliche Nutzen muss zusätzlich mit Kundenbedarf und den übrigen Prozesswirkungen verbunden werden.
Was ist wichtiger als der Gesamtwert?
Das Verständnis der einzelnen Verlustursachen und die überprüfbare Wirkung der Maßnahmen.
Fachliche Grundlage: OEE Hedefleri Nasıl Belirlenmeli? (türkischer Originalbeitrag). Quelle: Gemba Partner / Gemba Partner. Die deutsche Fassung wurde sprachlich und redaktionell für diese Website aufbereitet.