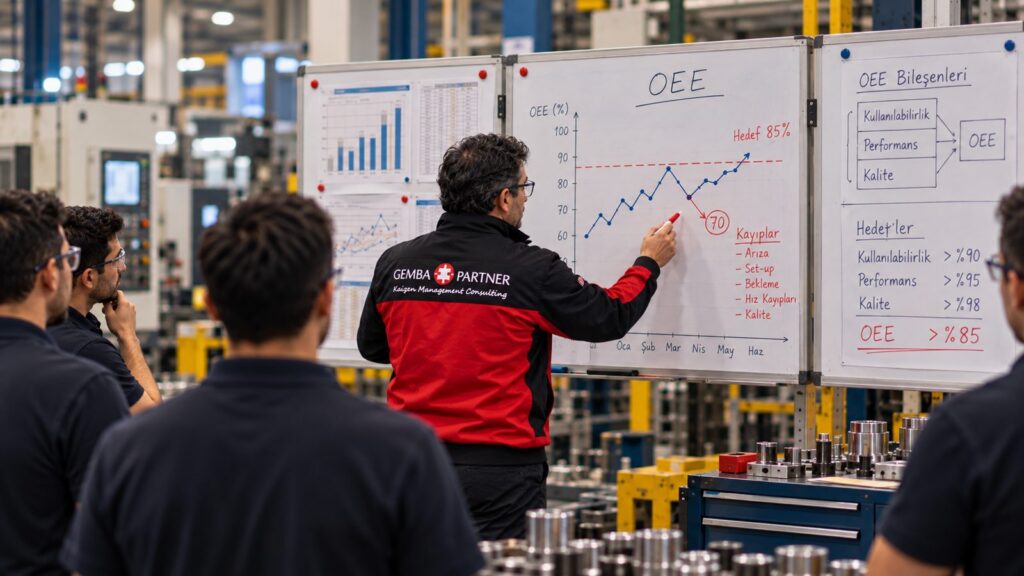

Die Overall Equipment Effectiveness (OEE), auf Deutsch Gesamtanlageneffektivität, wird aus Verfügbarkeit, Leistung und Qualität berechnet. Die drei Faktoren zeigen, welcher Anteil der geplanten Produktionszeit ohne die erfassten Verluste genutzt wurde. Für die Verbesserung sind die einzelnen Faktoren und ihre Ursachen wichtiger als der Gesamtwert allein.
Die Grundformel
OEE = Verfügbarkeit × Leistung × Qualität
Die Faktoren werden als Dezimalzahlen multipliziert. Als vereinfachtes Rechenbeispiel ergeben 80 % Verfügbarkeit, 90 % Leistung und 95 % Qualität:
0,80 × 0,90 × 0,95 = 0,684 = 68,4 % OEE.
Das Beispiel sind angenommene Werte, keine Kundendaten. Die Berechnungserläuterung von Vorne beschreibt die Faktoren und ihre Beziehung zur geplanten Produktionszeit.
Verfügbarkeit berechnen
Verfügbarkeit = Laufzeit ÷ geplante Produktionszeit. Innerhalb der festgelegten Messgrenzen verringern erfasste Stillstände die Laufzeit. Welche Zeiten berücksichtigt werden, muss eindeutig und konsistent definiert sein.
Leistung berechnen
Leistung = ideale Zykluszeit × Gesamtmenge ÷ Laufzeit. Eine geeignete ideale Zykluszeit ist erforderlich. Geschwindigkeitsverluste und kurze Unterbrechungen können sich in diesem Faktor zeigen; eine ungeeignete Referenz verzerrt das Ergebnis.
Qualität berechnen
Qualität = Gutmenge ÷ Gesamtmenge. Die Definition geeigneter Teile und der Umgang mit Nacharbeit müssen feststehen. Sonst entstehen scheinbar vergleichbare Werte auf unterschiedlicher Grundlage.
Was die Kennzahl aussagt
Eine OEE von 100 % bedeutet innerhalb der gewählten Messdefinition keine erfassten Verfügbarkeits-, Leistungs- und Qualitätsverluste. Sie bedeutet nicht automatisch eine vollständige Auslastung aller Kalenderstunden oder eine wirtschaftlich optimale Produktionsmenge.
Die Faktoren helfen, technische Ausfälle, langsame Abläufe und Qualitätsprobleme getrennt zu untersuchen. Erst passende Maßnahmen und ihre Überprüfung verändern den Prozess.
Daten im betrieblichen Zusammenhang nutzen
Produktmix, Berechnungsgrenzen und Zeitdefinition müssen bei Vergleichen berücksichtigt werden. OEE-Ziele werden mit dem Kundenbedarf und weiteren Prozessgrößen abgestimmt. TPM bietet einen Rahmen zur systematischen Bearbeitung von Anlagenverlusten.
Einen konkreten Anwendungsfall zeigt die Referenz aus der Verteidigungsindustrie.
Häufige Fragen
Werden die drei Prozentwerte addiert?
Nein. Verfügbarkeit, Leistung und Qualität werden als Faktoren multipliziert.
Warum ist die ideale Zykluszeit wichtig?
Sie bildet die Referenz des Leistungsfaktors. Eine unpassende Vorgabe kann den Wert künstlich erhöhen oder verringern.
Ist OEE ein direkter Gewinnindikator?
Nein. Sie beschreibt definierte Anlagenverluste. Die wirtschaftliche Wirkung muss zusätzlich mit Nachfrage und Kostenstruktur verbunden werden.
Fachliche Grundlage: OEE Nedir ve İşletmeler Neden OEE Metriklerini Takip Etmelidir? (türkischer Originalbeitrag). Quelle: Gemba Partner / Gemba Partner. Die deutsche Fassung wurde sprachlich und redaktionell für diese Website aufbereitet.