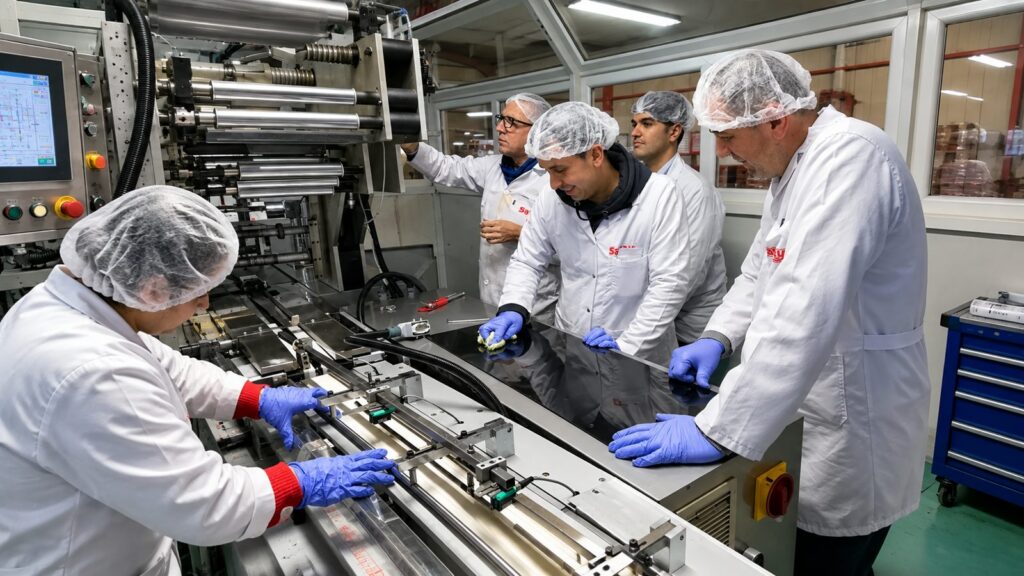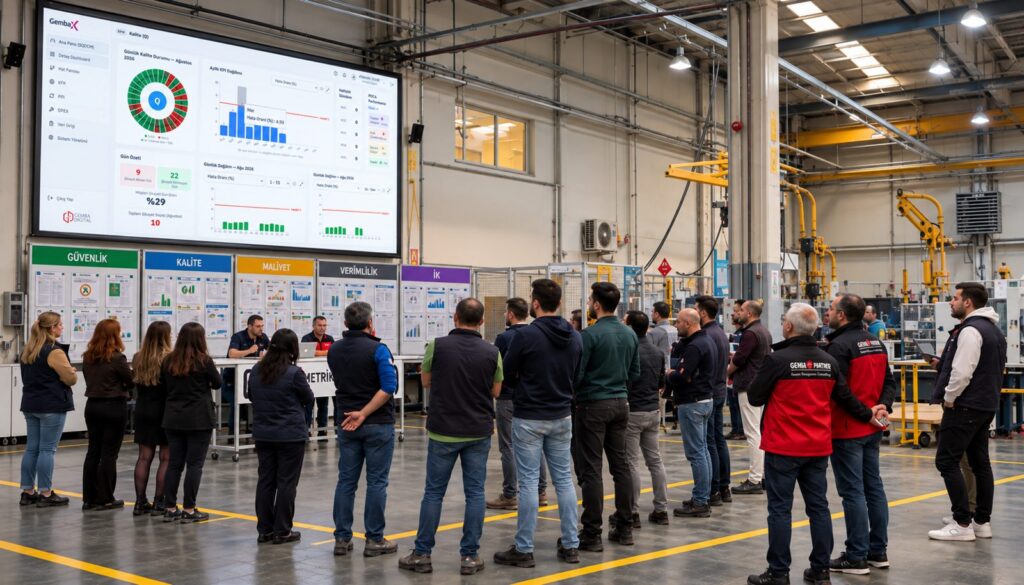

Ein SMED-Training vermittelt, wie Rüstvorgänge systematisch analysiert und verbessert werden. Im Mittelpunkt stehen die Trennung interner und externer Tätigkeiten, bessere Vorbereitung, klarere Abläufe und überprüfbare Standards. Kürzere, verlässlichere Produktwechsel können kleinere Lose und eine flexiblere Produktion unterstützen.
Was SMED bedeutet
SMED steht für Single Minute Exchange of Die und ist eng mit der Arbeit von Shigeo Shingo verbunden. „Single Minute“ beschreibt die Zielrichtung eines einstelligen Minutenbereichs, also unter zehn Minuten. Das ist keine Zusage, dass jeder Rüstvorgang an jeder Anlage diesen Wert erreichen muss oder kann.
Die betrachtete Zeit sollte eindeutig definiert werden, beispielsweise vom letzten guten Teil der bisherigen Variante bis zum ersten guten Teil der nächsten Variante. Ohne vergleichbare Messgrenzen sind Vorher-Nachher-Angaben wenig aussagekräftig.
Welche Ziele ein Training verfolgt
- Vermeidbare Stillstandsanteile beim Wechsel erkennen und reduzieren.
- Häufigere Produktwechsel und kleinere Losgrößen erleichtern.
- Die Reaktion auf unterschiedliche Kundenanforderungen verbessern.
- Rüstbedingte Fehler, Suchaufwand und instabile Anläufe verringern.
Die Ziele werden an der gewählten Pilotanlage und ihrem tatsächlichen Bedarf ausgerichtet. Eine kürzere Zeit ist nur dann eine Verbesserung, wenn Qualität und sichere Durchführung erhalten bleiben.
Wer an einem SMED-Training beteiligt sein sollte
Bediener und Teamleiter kennen die praktische Ausführung. Prozess- und Methodenfachleute unterstützen Analyse und Standardisierung. Instandhaltung und Technik bewerten anlagenseitige Möglichkeiten. Qualität und Produktionsführung bringen Anforderungen an Freigabe, Kapazität und Planung ein.
Die Zusammenarbeit verhindert, dass eine theoretisch schnellere Lösung an fehlenden Werkzeugen, unklaren Prüfungen oder nicht berücksichtigten technischen Grenzen scheitert.
Interne und externe Rüsttätigkeiten unterscheiden
Internes Rüsten
Interne Tätigkeiten erfordern den vorgesehenen Anlagenstillstand beziehungsweise einen definierten sicheren Zustand. Welche Tätigkeiten dazugehören, wird an der konkreten Maschine fachlich beurteilt.
Externes Rüsten
Externe Tätigkeiten lassen sich unabhängig vom laufenden Bearbeitungsprozess vorbereiten, sofern dies sicher und zulässig ist. Beispiele sind das rechtzeitige Bereitstellen freigegebener Werkzeuge, Unterlagen oder des nächsten benötigten Materials außerhalb des Gefahrenbereichs.
Die Unterscheidung ist eine Analysehilfe. Sie rechtfertigt weder Eingriffe in laufende Anlagen noch die Umgehung von Schutzmaßnahmen.
Den heutigen Rüstablauf aufnehmen
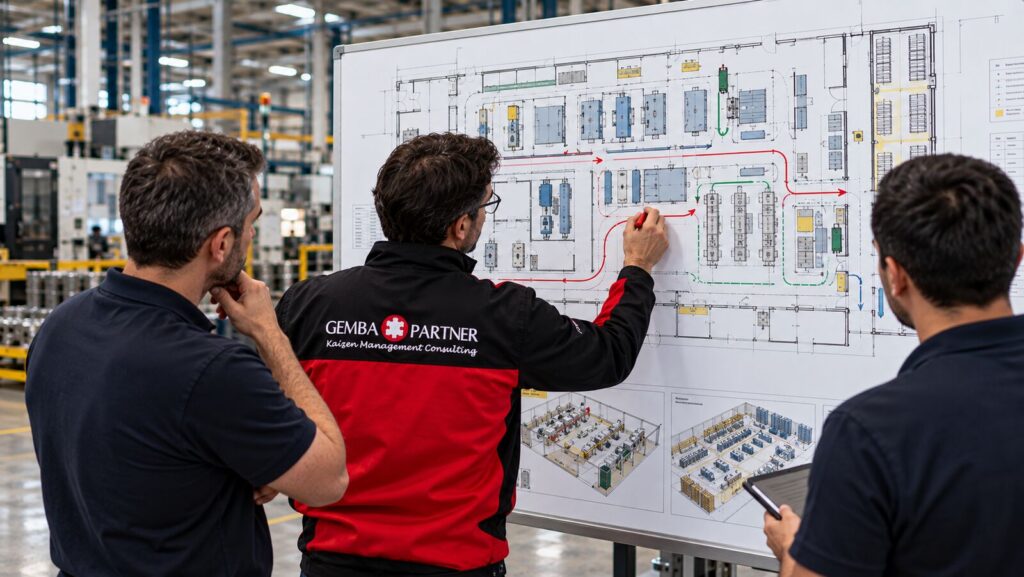
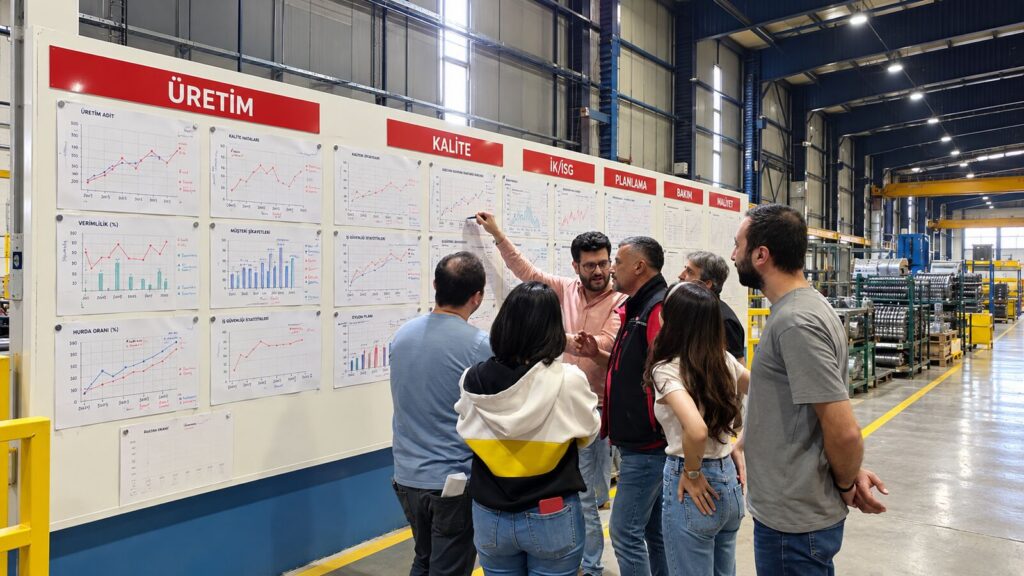
Zeitaufnahme, Beobachtung, gegebenenfalls eine abgestimmte Videoanalyse und Spaghetti-Diagramme zeigen die einzelnen Schritte. Erfasst werden unter anderem Suchen, Wege, Warten, technische Arbeiten, Einstellen und notwendige Qualitätsfreigaben. Das Team untersucht Bedingungen und Ablauf, statt einzelne Beschäftigte für die gemessene Zeit verantwortlich zu machen.
Die Daten müssen den normalen Ablauf ausreichend abbilden. Besonderheiten werden dokumentiert, damit die spätere Verbesserung nicht mit einem ungeeigneten Ausgangsfall verglichen wird.
Vier Ansatzpunkte zur Verbesserung
- Vorbereitung vorziehen: Prüfen, welche bisher im Stillstand ausgeführten Schritte sicher extern vorbereitet werden können.
- Technische Handhabung verbessern: Geeignete Spann-, Positionier- oder Verbindungslösungen fachlich bewerten und freigeben lassen.
- Einstellaufwand verringern: Wiederholbare Positionen und verständliche Sollwerte statt unnötiger Versuchsschleifen schaffen.
- Zusammenarbeit koordinieren: Bei mehreren Beteiligten Aufgaben, Reihenfolge und sichere Übergaben eindeutig vereinbaren.
Parallelisierung ist nur dann sinnvoll, wenn die Tätigkeiten sicher aufeinander abgestimmt sind. Eine schnelle, aber schwer reproduzierbare Einzelaktion ist kein tragfähiger Standard.
Die Verbindung zu Lean und Just in Time
Lange Wechselzeiten begünstigen größere Lose und können dadurch Bestände und Wartezeiten erhöhen. SMED schafft eine wichtige Voraussetzung für häufigere Wechsel. Das unterstützt die Gestaltung von Just-in-Time-Produktion und flussorientierten Abläufen.
Losgrößen hängen jedoch auch von Materialversorgung, Anlagenbedingungen und Nachfrage ab. SMED ist ein Baustein eines abgestimmten Systems, keine alleinige Lösung für alle Flussprobleme.
Welche Ergebnisse überprüft werden sollten
Neben der Rüstdauer zählen deren Streuung, Anlaufqualität, Ausschuss, Such- und Wegeanteile sowie die sichere und ergonomische Ausführung. Mögliche wirtschaftliche Wirkungen entstehen durch nutzbare Kapazität, passende Lose und eine verlässlichere Planung. Sie sollten getrennt von pauschalen Einsparannahmen dokumentiert werden.
Was Teilnehmende anwenden können sollten
- Einen Rüstprozess mit klaren Messgrenzen aufnehmen.
- Interne und externe Tätigkeiten sachgerecht unterscheiden.
- Verbesserungsideen gemeinsam mit den zuständigen Fachbereichen entwickeln.
- Den verbesserten Ablauf als verständlichen Arbeitsstandard beschreiben.
- Die Anwendung und Wirkung regelmäßig überprüfen.
Ein geeignetes Trainingsformat auswählen
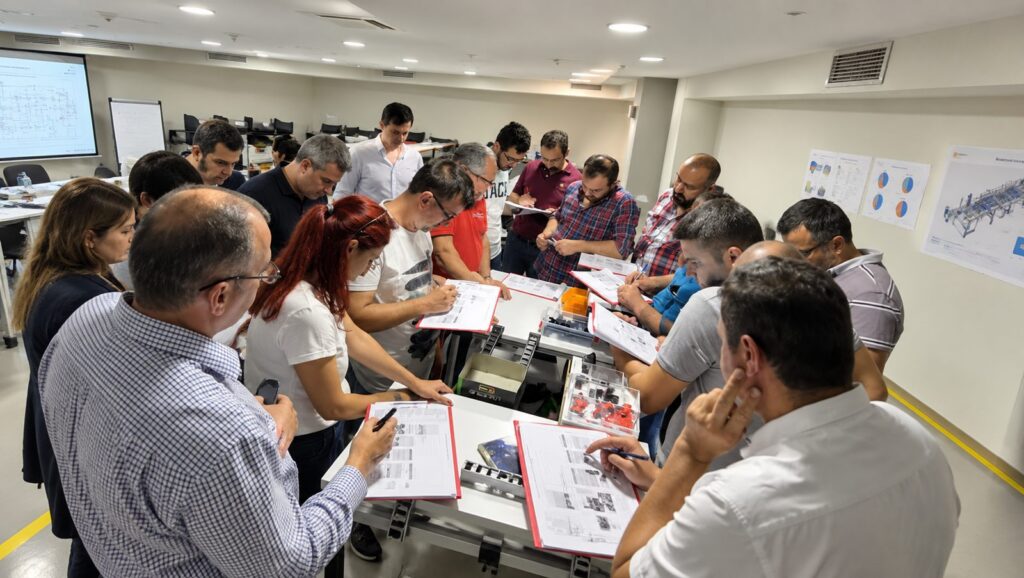
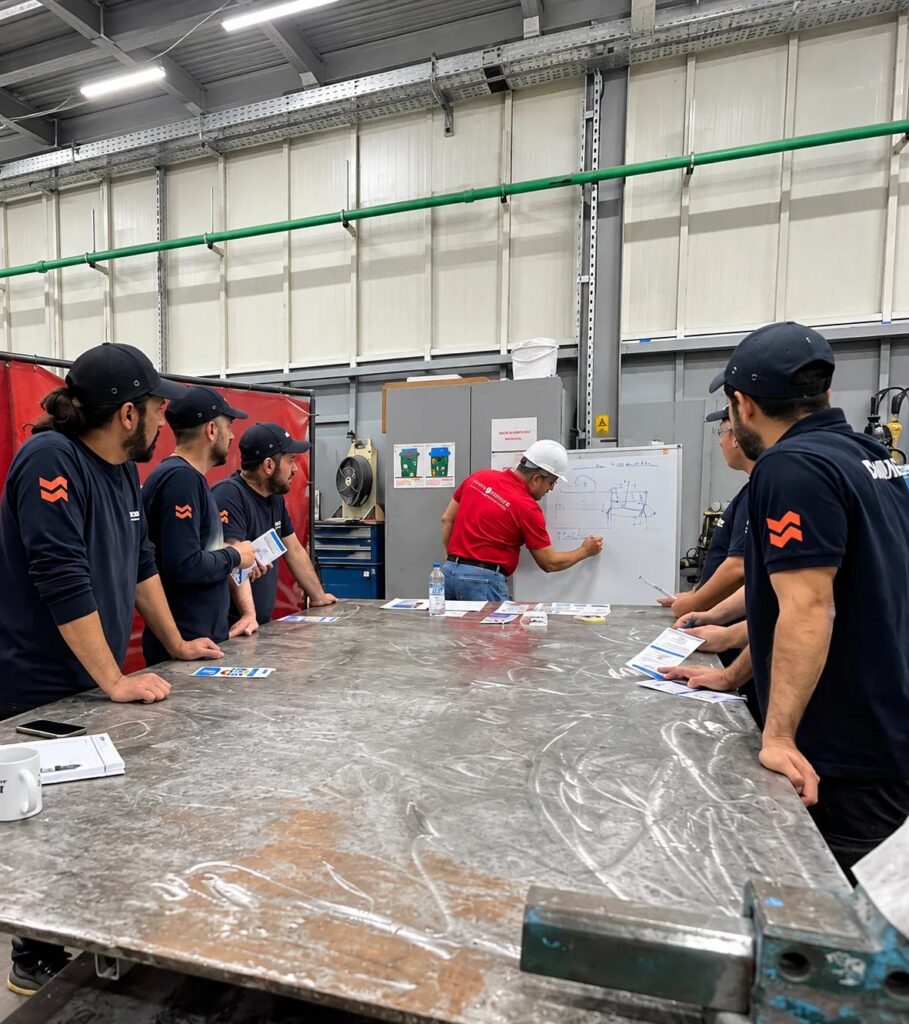
Ein wirksames Format verbindet fachliche Einführung und praktische Analyse an einer geeigneten Aufgabe. Ein gemeinsames Pilotziel sowie die Beteiligung von Produktion, Technik und Qualität erleichtern den Transfer. Nach dem Training braucht es Zeit und Verantwortung für offene technische oder organisatorische Maßnahmen.
Die Seite Gemba Training bietet eine Orientierung zu Trainingsformaten. Die Verbindung von Qualifizierung und betrieblicher Verbesserung veranschaulicht die Referenz aus der industriellen Fertigung.
Häufige Fragen
Wie lange dauert ein SMED-Training?
Das hängt von Vorwissen, Pilotaufgabe und gewünschtem Umfang ab. Die im Original genannten zwei bis drei Tage sind eine mögliche Orientierung; Analyse und Umsetzung offener Maßnahmen können darüber hinausreichen.
Kann SMED online vermittelt werden?
Grundlagen und vorbereitende Analysen lassen sich teilweise digital bearbeiten. Für einen belastbaren Transfer braucht es die passende Beobachtung und Erprobung des tatsächlichen Rüstprozesses.
Gibt es einen Teilnahme- oder Kompetenznachweis?
Art und Voraussetzungen eines Nachweises werden mit dem gewählten Trainingsformat vereinbart. Eine bestimmte Zertifizierung sollte vor der Buchung ausdrücklich geklärt werden.
Fachliche Grundlage: SMED Eğitimi Nedir? Setup Sürelerini Kısaltma Eğitimi Rehberi (türkischer Originalbeitrag). Quelle: Gemba Partner / Gemba Partner. Die deutsche Fassung wurde sprachlich und redaktionell für diese Website aufbereitet.